

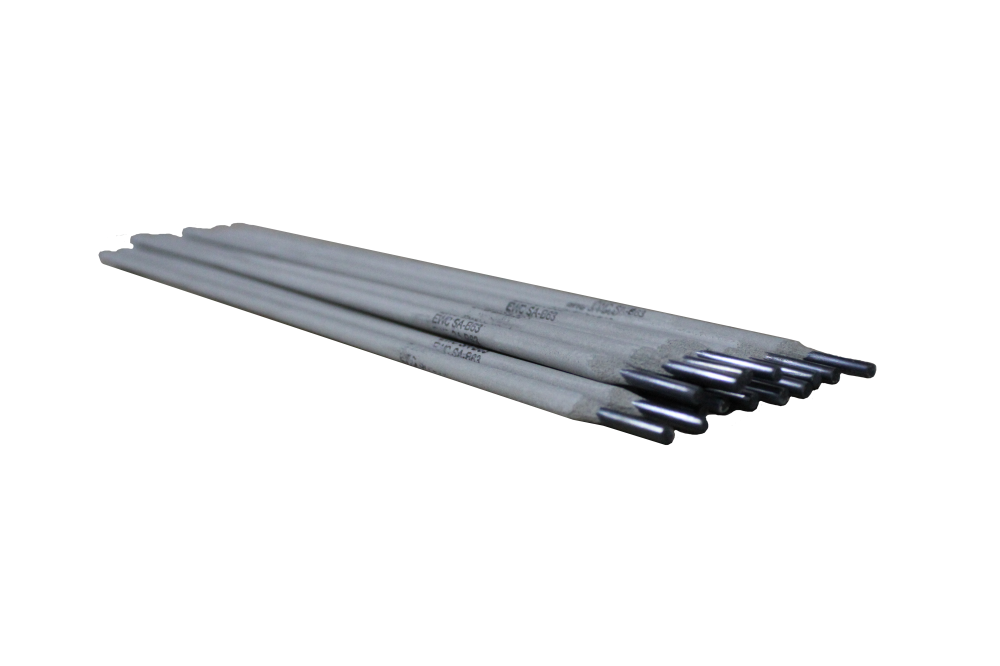
| Свариваемый металл/сплав | S31703, N08904, 317 L, 317 LNM, 904L, X2CrNiMo18-15-4, X2CrNiMoN17-13-5, G-X7NiCrMoCuNb 25-20, X5CrNiMoCuTi 20-18, X1NiCrMoCu25-20-5, 1.4438, 1.4439, 1.4500, 1.4506, 1.4539, URB6(N) |
| Классификация по EN/ISO | |
| Классификация по AWS | E385-17 |
| Классификация по DIN | E 20 25 5 L Cu R |
| Бренд | EWC |
AWS A5.4 | EN 1600 | ISO 3581-A | DIN 8555 | |||||||||||||||||||||
E385-17 | E 20 25 5 Cu NL R 32 | E 20 25 5 Cu NL R 32 | E 20 25 5 L Cu R | |||||||||||||||||||||
Описание и применение* | ||||||||||||||||||||||||
Электроды EWC SA-904L-17 c рутиловым покрытием предназначены для сварки полностью аустенитных высококоррозионных сталей, а также литых сталей. Из-за состава сплава с высоким содержанием Mo и дополнительно легированного Cu, наплавленный металл характеризуется полностью аустенитной структурой, стойкий к межкристаллитной, питтинговой и щелевой коррозии, а также коррозионному растрескиванию под напряжением. Наплавленный металл стоек к воздействию серной, ортофосфорной, уксусной, муравьиной кислот и морской воды. Электроды EWC SA-904L-17 удобны в использовании, отличные сварочно-технологические свойства во всех пространственных положениях кроме сверху вниз, легко отделяемый шлак; гладкая, мелкочешуйчатая поверхность. Области применения: изготовление технологического оборудования для производства сульфатных и фосфатных удобрений, целлюлозно-бумажной, нефтехимической и фармацевтической промышленности. Ток: AC, DC (+) | ||||||||||||||||||||||||
Основные материалы* | ||||||||||||||||||||||||
S31703, N08904, 317 L, 317 LNM, 904L, X2CrNiMo18-15-4, X2CrNiMoN17-13-5, G-X7NiCrMoCuNb 25-20, X5CrNiMoCuTi 20-18, X1NiCrMoCu25-20-5, 1.4438, 1.4439, 1.4500, 1.4506, 1.4539, URB6(N) | ||||||||||||||||||||||||
Типичный химический состав наплавленного металла**, % | ||||||||||||||||||||||||
С | Si | Mn | Cr | Ni | Mo | Cu | Fe | |||||||||||||||||
<0,03 | 0,8 | 1,4 | 20,5 | 25,0 | 4,5 | 1,5 | основа | |||||||||||||||||
Механические свойства наплавленного металла** | ||||||||||||||||||||||||
Предел текучести
| Предел прочности
| Относительное удлинение (A5), % | Работа удара KV, J | Твёрдость по Бриннелю | ||||||||||||||||||||
+20°C | -140°C | |||||||||||||||||||||||
>400 | 510-680 | >35 | 65 | 50 | ||||||||||||||||||||
Прокалка | 2 часа/250°C | |||||||||||||||||||||||
Межпроходная температура: Соединения для сварки должны быть чистыми, не содержать смазки, трещин. Сварку проводить с небольшим наклоном электрода и короткой дугой с предотвращением высокой подачи тепла (сварочный шов макс. 2 диаметра сердечника). | ||||||||||||||||||||||||
Положение при сварке: 1G/PA, 2F/PB, 2G/PC, 3G/PF, 4G/PE | ||||||||||||||||||||||||
Диаметр/длина | 2,0х300 | 2,5х300 | 3,25х350 | 4,0х350 | 5,0х350 | |||||||||||||||||||
Сила тока, А | 30-50 | 50-85 | 70-125 | 110-165 | 160-230 | |||||||||||||||||||
*Примерный, но не исчерпывающий перечень
**Справочные значения
- Доставка по Нижнему Новгороду бесплатная в зависимости от стоимости заказа, обсуждается с клиентом индивидуально.
- Более подробную информацию уточняйте у наших менеджеров, позвонив но номеру +7 (831) 262-23-36.
- Доставка по России БЕСПЛАТНО до терминала транспортных компаний: Деловые линии, ПЭК, Байкал-Сервис, Кашалот, Возовоз
САМОВЫВОЗ по адресу:
- Офис: г. Н.Новгород, ул.Коновалова д.4 (База «Металлоптторг») УСК №2(офисы 2), 2-й этаж
- Склад: г. Н.Новгород, ул.Коновалова д.4 (База «Металлоптторг») склад №3, вторые ворота.
Оплата
- Оплата по безналичному расчету осуществляется на основании выставленных счетов.
- Обычно срок действия счета три календарных дня с даты его выставления.
- Возможна отсрочка платежа, при заключении Договора.
- Более подробную информацию уточняйте у наших менеджеров, позвонив но номеру:


